Artykuł sponsorowany
Dlaczego wyniki ważenia na przenośniku zmieniają się mimo stałego przepływu materiału
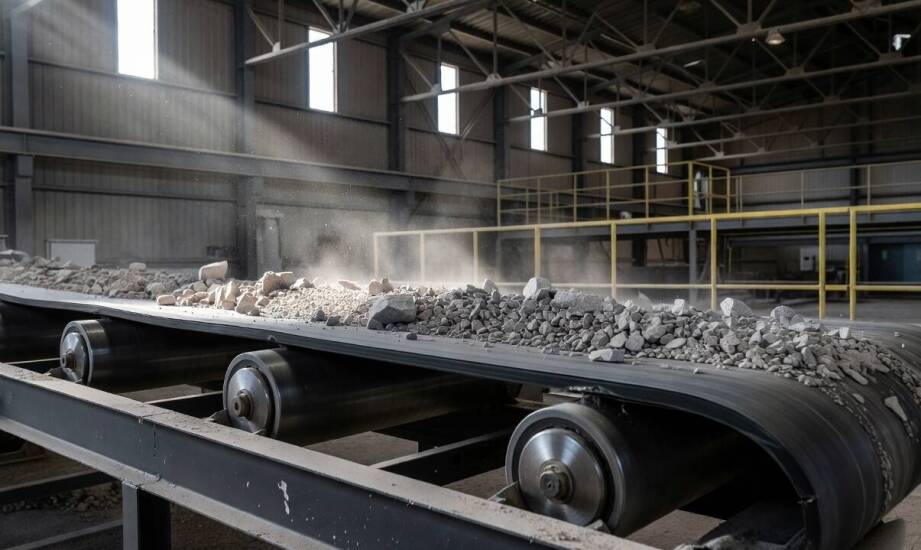
W jednym z zakładów przetwórczych licznik przenośnika rejestruje 120 ton kruszywa na godzinę. Następnego dnia przy identycznych ustawieniach podawania i niezmienionej prędkości taśmy wskazanie nagle spada do 105 ton. Taki scenariusz często powtarza się w branży górniczej, leśnej oraz logistycznej. Pozornie stabilne warunki pracy prowadzą tam do zauważalnych rozbieżności pomiarowych. Praktyka pokazuje, że dynamiczne ważenie materiałów sypkich wymaga uwzględnienia wielu zmiennych. Zrozumienie mechanicznych i środowiskowych przyczyn tych wahań pozwala lepiej zarządzać procesem transportu i unikać strat surowcowych.
Przeczytaj również: Wpływ systemów statycznych kompensacji na zmniejszenie opłat za energię
Jak mechanizm pomiaru reaguje na rozkład materiału?
System rejestrowania przepływu opiera się na ciągłej współpracy kilku kluczowych elementów. Główne podzespoły to pomost wagowy wsparty na czujnikach tensometrycznych, precyzyjny detektor prędkości taśmy oraz integrator. Każda przemysłowa waga taśmociągowa polega na nieustannym badaniu obciążenia wybranego odcinka przenośnika. Detektor generuje w tym samym czasie impulsy proporcjonalne do tempa przesuwania się pasa. Integrator na bieżąco mnoży obie wartości. Na tej podstawie oblicza chwilowy strumień masy oraz sumuje całkowitą wagę przetransportowanego surowca. Dokładność całego układu zależy bezpośrednio od stabilności sygnału tensometrycznego i niezawodności odczytu prędkości.
Przeczytaj również: Technologia LED w ekranach – jakie niesie korzyści?
Nierówny rozkład kruszywa lub węgla na taśmie wywołuje nagłe wahania obciążenia samego pomostu. Materiał podawany nieregularnie z kosza zasypowego tworzy miejscowe spiętrzenia po jednej stronie linii transportowej. Czujniki rejestrują wtedy asymetryczne siły nacisku. Zbaczanie materiału poza oś przenośnika zaburza chwilowy odczyt przepływu. Zmienne tempo załadunku lub nagłe zmiany gęstości surowca potęgują te fluktuacje. Integrator przetwarza sygnał w czasie rzeczywistym, dlatego każda anomalia w kształcie strumienia natychmiast wpływa na ostateczny wynik. Równomierne dozowanie materiału na środek pasa stanowi fundament powtarzalności pomiarowej.
Przeczytaj również: Skrzynka na kluczyk ewakuacyjny – dlaczego warto inwestować w jakość?
Wpływ stanu rolek i otoczenia na sygnał tensometryczny
Stan techniczny rolek nośnych i prowadzących bezpośrednio rzutuje na jakość sygnału wagowego. Zużyte łożyska i niewyrównane zestawy krążnikowe wywołują mikrodrgania całego układu. Powoduje to nierównomierne podparcie pomostu w trakcie przemieszczania się ciężkiego ładunku. W efekcie do czujników tensometrycznych docierają niepożądane siły poprzeczne i zakłócenia mechaniczne. Niewłaściwe prowadzenie taśmy często wynika z przekrzywienia bębnów lub nawarstwienia brudu. Powstaje wtedy boczne przesunięcie pasa, które wyraźnie zmienia rozkład naprężeń w strefie pomiarowej.
Zmiany napięcia samej taśmy również modyfikują geometrię pracy urządzenia. Zużycie napinaczy lub wahania temperatury otoczenia wpływają na stopień ugięcia gumy między rolkami. Specjaliści z firmy Tamtron wielokrotnie diagnozują w zakładach przemysłowych odchylenia od optymalnego naciągu rzędu zaledwie kilku procent. Taka niewielka zmiana potrafi istotnie zniekształcić ostateczny wynik pomiaru. Dodatkowym utrudnieniem są zanieczyszczenia, wilgoć oraz silne wibracje. Wilgotne środowisko sprzyja kondensacji wody na metalowych elementach konstrukcyjnych. Gęsty pył osadza się na strukturze wagi, zwiększając bezwładność układu i masę tary. Drgania generowane przez pobliskie kruszarki przenoszą się na ramę nośną, wymuszając regularną weryfikację wskazań aparatury.
Długoterminowe utrzymanie wiarygodności wyników wymaga ścisłego przestrzegania procedur serwisowych. Regularne sprawdzanie punktu zerowego przy pustej, swobodnie obracającej się taśmie to konieczność. Pozwala to szybko wykryć ewentualne przyrosty masy tary wynikające z nagromadzenia pyłu lub błota. Bieżąca kontrola wyrównania krążników, weryfikacja stanu łożysk i dbałość o stałe napięcie taśmy redukują większość błędów mechanicznych. Okresowa kalibracja przy użyciu łańcuchów testowych stanowi sprawdzony sposób na potwierdzenie sprawności elektroniki pomiarowej.
Zestawienie odczytów z wagą referencyjną daje najpełniejszy obraz precyzji instalacji. Przeważenie kontrolnej partii materiału na legalizowanej wadze osiowej pozwala ocenić rzeczywistą dokładność systemu w warunkach operacyjnych. Monitorowanie stanu czystości strefy pomiarowej oraz stopnia zużycia pasa transportowego chroni zakład przed nagłymi przestojami. Wdrażanie nowoczesnych rozwiązań do cyfrowego śledzenia danych ułatwia analizę trendów i wczesne wykrywanie błędów. Konsekwentna konserwacja znacząco ogranicza negatywny wpływ środowiska na dynamiczne bilansowanie surowców.
Kategorie artykułów
Polecane artykuły
Od projektu do codziennej jazdy — jak wygląda oklejanie auta firmowego reklamą

Co trzeba ustalić przed projektem 3D, żeby model dało się wydrukować w wybranej technologii
Dlaczego bloczki i linki decydują o płynności oraz żywotności wyciągu treningowego
